Domain gewindeschneidfutter.de kaufen?
Wir ziehen mit dem Projekt
gewindeschneidfutter.de um.
Sind Sie am Kauf der Domain
gewindeschneidfutter.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain gewindeschneidfutter.de kaufen?
Wie reinigt man einen Acetylen-Schneidbrenner?
Um einen Acetylen-Schneidbrenner zu reinigen, sollte man zuerst das Gas abstellen und den Brenner abkühlen lassen. Anschließend kann man die Düsen und Schneidspitzen mit einer Drahtbürste reinigen und eventuell vorhandene Ablagerungen entfernen. Zum Schluss sollte man den Brenner noch mit Druckluft ausblasen, um alle Rückstände zu entfernen. **
Wie kann der Gewindeschneidprozess effizienter gestaltet werden? Welche Werkzeuge und Techniken eignen sich am besten für das Gewindeschneiden?
Der Gewindeschneidprozess kann effizienter gestaltet werden, indem hochwertige Gewindeschneidwerkzeuge verwendet werden, die speziell für das Material und die Gewindegröße geeignet sind. Außerdem ist es wichtig, die richtige Schneidgeschwindigkeit und Vorschubgeschwindigkeit zu wählen, um ein sauberes und präzises Gewinde zu schneiden. Der Einsatz von Kühlschmierstoffen kann die Lebensdauer der Werkzeuge verlängern und die Prozessstabilität verbessern. **

Ähnliche Suchbegriffe für Schneidbrenner
Top-Angebote
Produkte zum Begriff Schneidbrenner:
-
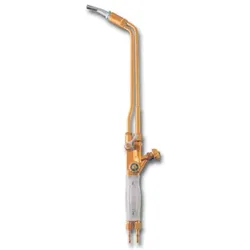
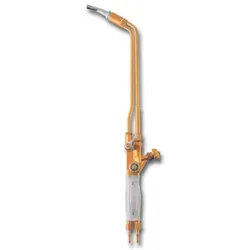
Schneidbrenner-Fugenhobel-70° Federhebel 580 gerade Azetylen/SauerstoffHobelbrenner (HBR) 580mm A/S, Injektorbrenner für Fugenhobel-Anwendungen mit Azetylen (C2H2), OHNE Fugenhobedüse, mit zwei Handrädern zur gezielten Mischgasregulierung und Federhebel für schnelle Schneidsauerstoffsteuerung. Medium: Azetylen / Sauerstoff Gesamtlänge: ca. 580mm Brennerkopf: 70° gebogen (Fugenhobel) Handgriff: gerade mit Griffschalen Schneid-O2-Ventil: Federhebel Gehäuse: Messing Spezialbrenner zum Fugenhobel / Öffnen von Schweissnähten etc.302,40 €*Versand: 6,50 €Sichere Weiterleitung zum Anbieter
-
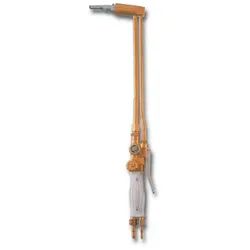
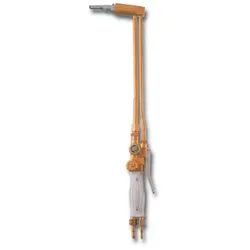
Schneidbrenner-Fugenhobel verstärkt Federhebel 500 gerade Azetylen/SauerstoffHobelbrenner (HBR) 500mm A/S, Injektorbrenner für Fugenhobel-Anwendungen mit Azetylen (C2H2), OHNE Fugenhobedüse, mit verstärktem Brennerkopf, mit zwei Handrädern zur gezielten Mischgasregulierung und Federhebel für schnelle Schneidsauerstoffsteuerung. Medium: Azetylen / Sauerstoff Gesamtlänge: ca. 500mm Brennerkopf: gerade (Fugenhobel) / verstärkt Handgriff: gerade mit Griffschalen Schneid-O2-Ventil: Federhebel (verlängert) ohne Raste Gehäuse: Messing Spezialbrenner zum Fugenhobel / Öffnen von Schweissnähten etc.402,21 €*Versand: 6,50 €Sichere Weiterleitung zum Anbieter
-
Schneidbrenner-Fugenhobel-90° verstärkt Federhebel 600 gerade Azetylen/SauerstoffHobelbrenner (HBR) 600mm A/S, Injektorbrenner für Fugenhobel-Anwendungen mit Azetylen (C2H2), OHNE Fugenhobedüse, mit verstärktem Brennerkopf, mit zwei Handrädern zur gezielten Mischgasregulierung und Federhebel für schnelle Schneidsauerstoffsteuerung. Medium: Azetylen / Sauerstoff Gesamtlänge: ca. 600mm Brennerkopf: 90° gebogen (Fugenhobel) / verstärkt Handgriff: gerade mit Griffschalen Schneid-O2-Ventil: Federhebel (verlängert) ohne Raste Gehäuse: Messing Spezialbrenner zum Fugenhobel / Öffnen von Schweissnähten etc.417,18 €*Versand: 6,50 €Sichere Weiterleitung zum Anbieter
-
Stahlwerk, Schweissgerät Zubehör, Plasmabrenner P80 CNC Schneidbrenner CNC-PlasmaschneiderHochwertige P80 CNC-Schweissbrenner mit Gehäuse aus Edelstahl für Plasmaschneider, Maschinenbrenner und automatische Schneidmaschinen. Der P80 CNC-Plasmaschneider eignet sich zum Einspannen in CNC-Schneidmaschinen mit vertikal ausgerichtetem Brennerkopf. Er zeichnet sich durch eine einfache Montage aus und beinhaltet eine Plasmaelektrode, eine Plasma-Düse und eine Keramikkappe für den sofortigen Einsatz. Verschleissteile können in wenigen einfachen Schritten ausgetauscht werden. Der Brenner verfügt über einen hochwertigen Messingkopf, der ihn zuverlässig und langlebig macht, geeignet für CNC-Tische und CUT-Systeme. Er ist kompatibel mit Plasmaschneidern mit Pilotzündung der Modelle CUT 120, CUT 120 S, CUT 100 P sowie CUT 70, CUT 70 S, CUT 70 P. Der Arbeitsdruck beträgt 3-8 bar. Eigenschaften: - Anwendungsbereich: P80 gerader Plasmaschneider - Pilotbogen geeignet für CNC-Schneidmaschinen - Hochwertiger Messingkopf - Zuverlässig und langlebig Dieser P80 CNC-Brenner passt ausschliesslich auf Geräte der Marke STAHLWERK, insbesondere Plasmaschneider mit Pilotbogen: CUT 120, CUT 120 S, CUT 100 P sowie CUT 70, CUT 70 S, CUT 70 P. Er ist auch geeignet für Plasmaschneider mit Pilotzündung anderer Hersteller (bitte beachten Sie die Herstellerangaben). Technische Daten: - Betriebs-/Arbeitsdruck: 3-8 bar - Belastbar bis 100 Ampere - Schnittbreite: ca. 1,5 mm - Anschlussgewinde (innen): 7,0 mm - Zündung: Pilot - kontaktlos - Farbe: Silber/Schwarz - Material: Edelstahl - Grösse (L x Ø): 280 x 34 mm - Gewicht: 550 g Lieferumfang: - 1 x P80 CNC-Brenner - 1 x Montageschlüssel.51,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter

-
Wie wählt man die richtige Drehzahl für das Gewindeschneiden mit einer Gewindeschneidmaschine aus? Warum ist es wichtig, die passende Schneidflüssigkeit zu verwenden?
Die richtige Drehzahl für das Gewindeschneiden wird anhand des Gewindedurchmessers und des Materials des Werkstücks bestimmt. Zu hohe Drehzahlen können zu Beschädigungen des Gewindes führen, während zu niedrige Drehzahlen zu ungenauen Ergebnissen führen können. Die Verwendung der passenden Schneidflüssigkeit ist wichtig, um die Reibung zu verringern, die Lebensdauer der Schneidwerkzeuge zu verlängern und die Qualität des Gewindes zu verbessern. **
-
Wie kann der Gewindeschneidprozess effizienter gestaltet werden? Welche Werkzeuge werden für den Gewindeschneidprozess verwendet?
Der Gewindeschneidprozess kann effizienter gestaltet werden, indem hochwertige Schneidwerkzeuge verwendet werden, die speziell für das Material und die Gewindegröße geeignet sind. Zudem ist es wichtig, die richtigen Schnittgeschwindigkeiten und Vorschübe einzustellen, um eine optimale Leistung zu erzielen. Zu den Werkzeugen, die für den Gewindeschneidprozess verwendet werden, gehören Gewindeschneider, Gewindebohrer und Gewindeformer. **
-
Wie kann der Gewindeschneidprozess effizienter gestaltet werden? Welche Werkzeuge und Techniken werden beim Gewindeschneidprozess eingesetzt?
Der Gewindeschneidprozess kann effizienter gestaltet werden, indem hochwertige Schneidwerkzeuge verwendet werden, die eine hohe Standzeit und Präzision bieten. Zudem ist die Verwendung von Kühlschmierstoffen wichtig, um die Reibung zu reduzieren und die Lebensdauer der Werkzeuge zu verlängern. Zu den eingesetzten Werkzeugen und Techniken gehören Gewindeschneider, Gewindebohrer, Gewinderollköpfe und Gewindeformer, die je nach Material und Anforderungen ausgewählt werden. **
-
Wie kann der Gewindeschneidprozess effizienter gestaltet werden? Welche Werkzeuge und Materialien werden für den Gewindeschneidprozess benötigt?
Der Gewindeschneidprozess kann effizienter gestaltet werden, indem hochwertige Gewindeschneidwerkzeuge verwendet werden, die für das zu bearbeitende Material geeignet sind. Zudem ist es wichtig, die richtige Schneidgeschwindigkeit und Vorschubgeschwindigkeit einzustellen, um eine präzise und schnelle Bearbeitung zu gewährleisten. Für den Gewindeschneidprozess werden Gewindeschneidwerkzeuge wie Gewindebohrer, Gewindeschneider und Gewindeformer sowie Materialien wie Metalle, Kunststoffe oder Holz benötigt. **
Wie kann der Gewindeschneidprozess effizienter gestaltet werden? Welche Werkzeuge und Maschinen werden für den Gewindeschneidprozess benötigt?
Der Gewindeschneidprozess kann effizienter gestaltet werden, indem hochwertige Gewindeschneidwerkzeuge verwendet werden, die speziell für das Material und den Durchmesser des Gewindes geeignet sind. Zudem ist es wichtig, die richtige Schnittgeschwindigkeit und Vorschubgeschwindigkeit einzustellen, um ein sauberes und präzises Gewinde zu schneiden. Für den Gewindeschneidprozess werden Werkzeuge wie Gewindeschneideisen, Gewindebohrer und Gewindeschneider sowie Maschinen wie Gewindeschneidmaschinen oder CNC-Drehmaschinen benötigt. **
Wie kann der Gewindeschneidprozess effizienter gestaltet werden? Oder: Welche Werkzeuge und Materialien werden für den Gewindeschneidprozess benötigt?
Der Gewindeschneidprozess kann effizienter gestaltet werden, indem hochwertige Gewindeschneidwerkzeuge verwendet werden, die auf das zu bearbeitende Material abgestimmt sind. Zudem ist es wichtig, die richtige Schneidgeschwindigkeit und Vorschubgeschwindigkeit einzustellen, um ein sauberes und präzises Gewinde zu schneiden. Für den Gewindeschneidprozess werden Gewindeschneidwerkzeuge wie Gewindebohrer, Gewindeschneider und Gewindeformer sowie Materialien wie Metalle, Kunststoffe oder Holz benötigt. **
Top-Angebote
Produkte zum Begriff Schneidbrenner:
-
Schneidbrenner-Fugenhobel Kipphebel 600 gerade Azetylen/SauerstoffHobelbrenner (HBR) 580mm A/S, Injektorbrenner für Fugenhobel-Anwendungen mit Azetylen (C2H2), OHNE Fugenhobedüse, mit zwei Handrädern zur gezielten Mischgasregulierung und Kipphebel für schnelle Schneidsauerstoffsteuerung. Medium: Azetylen / Sauerstoff Gesamtlänge: ca. 600mm Brennerkopf: gerade (Fugenhobel) Handgriff: gerade mit Griffschalen Schneid-O2-Ventil: Kipphebel Gehäuse: Messing Spezialbrenner zum Fugenhobel / Öffnen von Schweissnähten etc.301,40 €*Versand: 6,50 €Sichere Weiterleitung zum Anbieter
-
Schneidbrenner-Fugenhobel-70° Kipphebel 580 gerade Azetylen/SauerstoffHobelbrenner (HBR) 580mm A/S, Injektorbrenner für Fugenhobel-Anwendungen mit Azetylen (C2H2), OHNE Fugenhobedüse, mit zwei Handrädern zur gezielten Mischgasregulierung und Kipphebel für schnelle Schneidsauerstoffsteuerung. Medium: Azetylen / Sauerstoff Gesamtlänge: ca. 580mm Brennerkopf: 70° gebogen (Fugenhobel) Handgriff: gerade mit Griffschalen Schneid-O2-Ventil: Kipphebel Gehäuse: Messing Spezialbrenner zum Fugenhobel / Öffnen von Schweissnähten etc.316,37 €*Versand: 6,50 €Sichere Weiterleitung zum Anbieter
-
Schneidbrenner-Fugenhobel-70° Federhebel 580 gerade Azetylen/SauerstoffHobelbrenner (HBR) 580mm A/S, Injektorbrenner für Fugenhobel-Anwendungen mit Azetylen (C2H2), OHNE Fugenhobedüse, mit zwei Handrädern zur gezielten Mischgasregulierung und Federhebel für schnelle Schneidsauerstoffsteuerung. Medium: Azetylen / Sauerstoff Gesamtlänge: ca. 580mm Brennerkopf: 70° gebogen (Fugenhobel) Handgriff: gerade mit Griffschalen Schneid-O2-Ventil: Federhebel Gehäuse: Messing Spezialbrenner zum Fugenhobel / Öffnen von Schweissnähten etc.302,40 €*Versand: 6,50 €Sichere Weiterleitung zum Anbieter
-
Schneidbrenner-Fugenhobel verstärkt Federhebel 500 gerade Azetylen/SauerstoffHobelbrenner (HBR) 500mm A/S, Injektorbrenner für Fugenhobel-Anwendungen mit Azetylen (C2H2), OHNE Fugenhobedüse, mit verstärktem Brennerkopf, mit zwei Handrädern zur gezielten Mischgasregulierung und Federhebel für schnelle Schneidsauerstoffsteuerung. Medium: Azetylen / Sauerstoff Gesamtlänge: ca. 500mm Brennerkopf: gerade (Fugenhobel) / verstärkt Handgriff: gerade mit Griffschalen Schneid-O2-Ventil: Federhebel (verlängert) ohne Raste Gehäuse: Messing Spezialbrenner zum Fugenhobel / Öffnen von Schweissnähten etc.402,21 €*Versand: 6,50 €Sichere Weiterleitung zum Anbieter
-
Wie reinigt man einen Acetylen-Schneidbrenner?
Um einen Acetylen-Schneidbrenner zu reinigen, sollte man zuerst das Gas abstellen und den Brenner abkühlen lassen. Anschließend kann man die Düsen und Schneidspitzen mit einer Drahtbürste reinigen und eventuell vorhandene Ablagerungen entfernen. Zum Schluss sollte man den Brenner noch mit Druckluft ausblasen, um alle Rückstände zu entfernen. **
-
Wie kann der Gewindeschneidprozess effizienter gestaltet werden? Welche Werkzeuge und Techniken eignen sich am besten für das Gewindeschneiden?
Der Gewindeschneidprozess kann effizienter gestaltet werden, indem hochwertige Gewindeschneidwerkzeuge verwendet werden, die speziell für das Material und die Gewindegröße geeignet sind. Außerdem ist es wichtig, die richtige Schneidgeschwindigkeit und Vorschubgeschwindigkeit zu wählen, um ein sauberes und präzises Gewinde zu schneiden. Der Einsatz von Kühlschmierstoffen kann die Lebensdauer der Werkzeuge verlängern und die Prozessstabilität verbessern. **
-
Wie wählt man die richtige Drehzahl für das Gewindeschneiden mit einer Gewindeschneidmaschine aus? Warum ist es wichtig, die passende Schneidflüssigkeit zu verwenden?
Die richtige Drehzahl für das Gewindeschneiden wird anhand des Gewindedurchmessers und des Materials des Werkstücks bestimmt. Zu hohe Drehzahlen können zu Beschädigungen des Gewindes führen, während zu niedrige Drehzahlen zu ungenauen Ergebnissen führen können. Die Verwendung der passenden Schneidflüssigkeit ist wichtig, um die Reibung zu verringern, die Lebensdauer der Schneidwerkzeuge zu verlängern und die Qualität des Gewindes zu verbessern. **
-
Wie kann der Gewindeschneidprozess effizienter gestaltet werden? Welche Werkzeuge werden für den Gewindeschneidprozess verwendet?
Der Gewindeschneidprozess kann effizienter gestaltet werden, indem hochwertige Schneidwerkzeuge verwendet werden, die speziell für das Material und die Gewindegröße geeignet sind. Zudem ist es wichtig, die richtigen Schnittgeschwindigkeiten und Vorschübe einzustellen, um eine optimale Leistung zu erzielen. Zu den Werkzeugen, die für den Gewindeschneidprozess verwendet werden, gehören Gewindeschneider, Gewindebohrer und Gewindeformer. **
Ähnliche Suchbegriffe für Schneidbrenner
-
Schneidbrenner-Fugenhobel-90° verstärkt Federhebel 600 gerade Azetylen/SauerstoffHobelbrenner (HBR) 600mm A/S, Injektorbrenner für Fugenhobel-Anwendungen mit Azetylen (C2H2), OHNE Fugenhobedüse, mit verstärktem Brennerkopf, mit zwei Handrädern zur gezielten Mischgasregulierung und Federhebel für schnelle Schneidsauerstoffsteuerung. Medium: Azetylen / Sauerstoff Gesamtlänge: ca. 600mm Brennerkopf: 90° gebogen (Fugenhobel) / verstärkt Handgriff: gerade mit Griffschalen Schneid-O2-Ventil: Federhebel (verlängert) ohne Raste Gehäuse: Messing Spezialbrenner zum Fugenhobel / Öffnen von Schweissnähten etc.417,18 €*Versand: 6,50 €Sichere Weiterleitung zum Anbieter
-
Stahlwerk, Schweissgerät Zubehör, Plasmabrenner P80 CNC Schneidbrenner CNC-PlasmaschneiderHochwertige P80 CNC-Schweissbrenner mit Gehäuse aus Edelstahl für Plasmaschneider, Maschinenbrenner und automatische Schneidmaschinen. Der P80 CNC-Plasmaschneider eignet sich zum Einspannen in CNC-Schneidmaschinen mit vertikal ausgerichtetem Brennerkopf. Er zeichnet sich durch eine einfache Montage aus und beinhaltet eine Plasmaelektrode, eine Plasma-Düse und eine Keramikkappe für den sofortigen Einsatz. Verschleissteile können in wenigen einfachen Schritten ausgetauscht werden. Der Brenner verfügt über einen hochwertigen Messingkopf, der ihn zuverlässig und langlebig macht, geeignet für CNC-Tische und CUT-Systeme. Er ist kompatibel mit Plasmaschneidern mit Pilotzündung der Modelle CUT 120, CUT 120 S, CUT 100 P sowie CUT 70, CUT 70 S, CUT 70 P. Der Arbeitsdruck beträgt 3-8 bar. Eigenschaften: - Anwendungsbereich: P80 gerader Plasmaschneider - Pilotbogen geeignet für CNC-Schneidmaschinen - Hochwertiger Messingkopf - Zuverlässig und langlebig Dieser P80 CNC-Brenner passt ausschliesslich auf Geräte der Marke STAHLWERK, insbesondere Plasmaschneider mit Pilotbogen: CUT 120, CUT 120 S, CUT 100 P sowie CUT 70, CUT 70 S, CUT 70 P. Er ist auch geeignet für Plasmaschneider mit Pilotzündung anderer Hersteller (bitte beachten Sie die Herstellerangaben). Technische Daten: - Betriebs-/Arbeitsdruck: 3-8 bar - Belastbar bis 100 Ampere - Schnittbreite: ca. 1,5 mm - Anschlussgewinde (innen): 7,0 mm - Zündung: Pilot - kontaktlos - Farbe: Silber/Schwarz - Material: Edelstahl - Grösse (L x Ø): 280 x 34 mm - Gewicht: 550 g Lieferumfang: - 1 x P80 CNC-Brenner - 1 x Montageschlüssel.51,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Stahlwerk, Schweissgerät Zubehör, Schneidbrenner P80 CNC mit 5 Meter SchlauchpaketHochwertiger Stahlwerk P80 CNC Brenner mit Edelstahlgehäuse und 5 Meter Schlauchpaket für Plasmaschneidbrenner, Maschinenbrenner, Schneidautomaten Der P80 CNC Plasmabrenner eignet sich zum Einspannen in CNC Schneidanlagen bei senkrechter Ausrichtung des Brennerkopfes. Einfache Montage. Inklusive Plasmaelektrode, Plasmadüse und Keramikkappe für den sofortigen Start. Verschleissteile sind mit wenigen Handgriffen auswechselbar. Hochwertiger Messingmetallkopf. Zuverlässig und langlebig für CNC Tische / CUT Anlagen geeignet. Nutzbar für Plasmaschneider mit Pilotzündung CUT 120 / 120 S, CUT 100 P, CUT 70 / 70 S / 70 P. Der Arbeitsdruck beträgt 3-8 Bar. Eigenschaften Anwendungsfeld: P80 Gerade Plasma Maschinenbrenner Pilot Arc geeignet für CNC Schneidemaschine. Hochwertiger Messingmetallkopf. Hochwertig ummanteltes Schlauchpaket 5 m. Zuverlässig und langlebig. Dieser P80 CNC Brenner passt ausschliesslich auf folgende Geräte der Marke Stahlwerk; Plasmaschneider mit Pilotzündung: CUT 120 / 120 S, CUT 100 P, CUT 70 / 70 S / 70 P. Passend auch für Plasmaschneider mit Pilotzündung anderer Hersteller (bitte Herstellangaben beachten). Anschluss: Der Anschluss für die Gaszufuhr erfolgt über eine Überwurfmutter mit Anschlussgewinde (M16 x 1,5). Technische Daten Betriebs-/Arbeitsdruck: 3-8 Bar Belastbar bis 100 Ampere Schnittbreite: ca. 1,5 mm Anschlussgewinde (innen): 7,0 mm Zündung: Pilot - berührungslos Farbe: silber / schwarz Material: Edelstahl Grösse L x à ̧ (mm): 5000 x 34 Gewicht: 2750 g Lieferumfang 1 x P80 CNC Brennerkopf mit Schlauch 5 Meter 1 x Montagewerkzeug 1 x Ersatzelektrode 1 x Ersatzdüse 1 x 5 Meter Schlauch vormontiert104,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie kann der Gewindeschneidprozess effizienter gestaltet werden? Welche Werkzeuge und Techniken werden beim Gewindeschneidprozess eingesetzt?
Der Gewindeschneidprozess kann effizienter gestaltet werden, indem hochwertige Schneidwerkzeuge verwendet werden, die eine hohe Standzeit und Präzision bieten. Zudem ist die Verwendung von Kühlschmierstoffen wichtig, um die Reibung zu reduzieren und die Lebensdauer der Werkzeuge zu verlängern. Zu den eingesetzten Werkzeugen und Techniken gehören Gewindeschneider, Gewindebohrer, Gewinderollköpfe und Gewindeformer, die je nach Material und Anforderungen ausgewählt werden. **
-
Wie kann der Gewindeschneidprozess effizienter gestaltet werden? Welche Werkzeuge und Materialien werden für den Gewindeschneidprozess benötigt?
Der Gewindeschneidprozess kann effizienter gestaltet werden, indem hochwertige Gewindeschneidwerkzeuge verwendet werden, die für das zu bearbeitende Material geeignet sind. Zudem ist es wichtig, die richtige Schneidgeschwindigkeit und Vorschubgeschwindigkeit einzustellen, um eine präzise und schnelle Bearbeitung zu gewährleisten. Für den Gewindeschneidprozess werden Gewindeschneidwerkzeuge wie Gewindebohrer, Gewindeschneider und Gewindeformer sowie Materialien wie Metalle, Kunststoffe oder Holz benötigt. **
-
Wie kann der Gewindeschneidprozess effizienter gestaltet werden? Welche Werkzeuge und Maschinen werden für den Gewindeschneidprozess benötigt?
Der Gewindeschneidprozess kann effizienter gestaltet werden, indem hochwertige Gewindeschneidwerkzeuge verwendet werden, die speziell für das Material und den Durchmesser des Gewindes geeignet sind. Zudem ist es wichtig, die richtige Schnittgeschwindigkeit und Vorschubgeschwindigkeit einzustellen, um ein sauberes und präzises Gewinde zu schneiden. Für den Gewindeschneidprozess werden Werkzeuge wie Gewindeschneideisen, Gewindebohrer und Gewindeschneider sowie Maschinen wie Gewindeschneidmaschinen oder CNC-Drehmaschinen benötigt. **
-
Wie kann der Gewindeschneidprozess effizienter gestaltet werden? Oder: Welche Werkzeuge und Materialien werden für den Gewindeschneidprozess benötigt?
Der Gewindeschneidprozess kann effizienter gestaltet werden, indem hochwertige Gewindeschneidwerkzeuge verwendet werden, die auf das zu bearbeitende Material abgestimmt sind. Zudem ist es wichtig, die richtige Schneidgeschwindigkeit und Vorschubgeschwindigkeit einzustellen, um ein sauberes und präzises Gewinde zu schneiden. Für den Gewindeschneidprozess werden Gewindeschneidwerkzeuge wie Gewindebohrer, Gewindeschneider und Gewindeformer sowie Materialien wie Metalle, Kunststoffe oder Holz benötigt. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.